


At vælge en SMC-formpresse er ikke blot et spørgsmål om at vælge den største maskine inden for det tilgængelige budget.
A 500-tons, 1000-tons og 2000-tons SMC-presse kan alle bruge lignende kompressionsstøbningsprincipper, men de understøtter meget forskellige formstørrelser, projekterede støbeområder, produktionskrav og emnegeometrier.
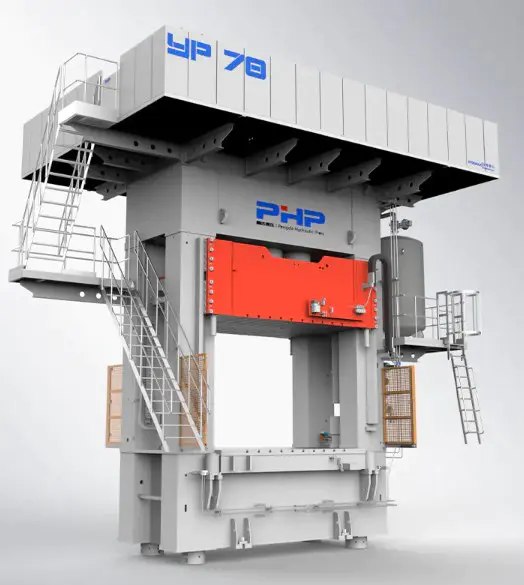
Nøglespørgsmålet er ikke "Hvilken presse er størst?" men "Hvor meget brugbar støbekraft kræver den faktiske del og støbeformen?"
1. Hvad betyder 500 ton, 1000 ton eller 2000 ton?
Pressetonnage refererer til den maksimale kraft, som den hydrauliske presse kan påføre under kompressionsstøbning.
500T
Ca. 4.903 kN
Generelt overvejet til relativt små til mellemstore SMC-forme og lavere projicerede støbeområder.
1000T
Ca. 9.807 kN
Giver en bredere produktionsramme til mellemstore og større SMC dele og forme.
2000T
Ca. 19.613 kN
Anvendes, når store projekterede områder, tungt værktøj eller høje krav til støbekraft berettiger større udstyr.
Påkrævet pressekraft = projiceret støbeareal × påkrævet støbetryk
Kraften skal beregnes, før du vælger en nominel pressetonnage.
Antag for eksempel, at en SMC-komponent har et projekteret areal på 0,60 m² og kræver et valideret støbetryk på 10 MPa .
0,60 m² × 10 MPa = 6 MN
6.000 kN ÷ 9,80665 ≈ 612 tons-kraft
I dette eksempel ville en nominel 500 tons presse ikke give tilstrækkelig teoretisk kraft, mens en 1000 tons maskine ville give betydeligt mere kapacitet.
Vigtigt: Vælg ikke en presse nøjagtigt på det teoretiske minimum. Det faktiske ingeniørvalg skal også tage højde for procesmargin, formgeometri, ujævn belastning, tryktab og fremtidige produkter.
2. 500 ton vs 1000 ton vs 2000 ton: Hurtig sammenligning
| Tryk på Størrelse | Ca. Maksimal kraft | Generel positionering | Typisk valgårsag |
| 500 ton | 4.903 kN | Små til mellemstore SMC-komponenter | Lavere projekteret areal, mindre forme og lavere kapitalbehov |
| 1000 ton | 9.807 kN | Mellem til større komponenter | Større produktionsfleksibilitet og højere kraftkrav |
| 2000 ton | 19.613 kN | Komponenter med stort areal og høj kraft | Store forme, større projekterede områder og kraftige støbeapplikationer |
Disse kategorier er kun generelle retningslinjer. En kompakt, men kompleks komponent behandlet ved højt tryk kan kræve mere pressekraft end en fysisk større flad plade støbt ved lavere tryk.
Deldimensioner alene bør aldrig bestemme pressetonnage. Projekteret areal og påkrævet støbetryk er meget mere nyttige tekniske input.
3. Hvor meget projekteret område kan hver presse håndtere?
En nyttig måde at sammenligne forskellige pressekapaciteter på er at beregne teoretisk projekteret støbeareal ved det samme støbetryk.
Eksempel ved 10 MPa støbetryk
| Tryk på Kapacitet | Teoretisk projekteret område |
| 500 ton | Cirka 0,49 m² |
| 1000 ton | Omkring 0,98 m² |
| 2000 ton | Omkring 1,96 m² |
Eksempel ved 14 MPa støbetryk
| Tryk på Kapacitet | Teoretisk projekteret område |
| 500 ton | Cirka 0,35 m² |
| 1000 ton | Omkring 0,70 m² |
| 2000 ton | Cirka 1,40 m² |
Disse tal er teoretiske beregningseksempler snarere end anbefalede maskingrænser. Ægte forme kan indeholde ribber, indsatser, flere hulrum, asymmetriske strømningsveje og ujævn belastning.
4. Hvornår er en 500-tons SMC Press et godt valg?
En 500-tons hydraulisk presse kan være en økonomisk løsning, når den nødvendige støbekraft, støbestørrelse og projicerede areal forbliver komfortabelt inden for dens arbejdsområde.
Mulige applikationer
- mindre elektriske kabinetter;
- komposit udstyr dækker;
- små adgangspaneler;
- kompakte kompositdele til bilindustrien;
- industrielle huse;
- mindre BMC og SMC støbte dele.
Fordele ved en 500-tons presse
- Lavere initial udstyrsinvestering.
- Mindre maskinfodaftryk.
- Lavere krav til understøttende infrastruktur.
- Passer godt til producenter med relativt små forme.
Den væsentligste begrænsning er fremtidig fleksibilitet. Hvis større forme eller produkter med højere tryk sandsynligvis vil blive introduceret senere, kan den tilgængelige kapacitet blive restriktiv.
5. Hvornår skal du flytte til en 1000-tons SMC-presse?
En 1000-tons SMC-presse kan give en nyttig balance mellem udstyrsinvestering og produktionsfleksibilitet.
Sammenlignet med en 500-tons maskine giver den cirka dobbelt så stor den nominelle pressekraft og understøtter derfor et større teoretisk projekteret areal ved samme procestryk.
Mulige applikationer
- mellemstore og større kompositomslag;
- elektriske og industrielle kabinetter;
- bilpaneler og sammensatte strukturer;
- større SMC-huse;
- konstruktion sammensatte komponenter;
- producenter, der kører flere formstørrelser.
Eksempel på beregning
Overvej en del med et projekteret areal på 0,9 m² og påkrævet procestryk på 12 MPa .
0,9 m² × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
I dette tilfælde er det ikke nok at kalde produktet en "mellemstor SMC-del". En nominel 1000-tons maskine ville allerede være under det teoretiske kraftkrav.
6. Hvornår giver en 2000-tons SMC-presse mening?
En 2000-tons presse bliver relevant, når store projekterede støbearealer, stort værktøj eller høje kraftkrav overstiger det praktiske udvalg af mindre presser.
Mulige applikationer
- store udvendige kompositdele til biler;
- batteri- og udstyrsdæksler;
- lastbil og transport paneler;
- store konstruktion sammensatte produkter;
- stort område SMC paneler;
- forme med flere hulrum med et betydeligt samlet projekteret areal.
Den største fordel er ikke blot "mere pres." En 2000 tons presse giver en større samlet proces kuvert .
- større brugbart projiceret støbningsområde;
- større og tungere forme;
- større pladekonfigurationer;
- større dagslys og slagmuligheder;
- støbningsevne med højere kraft;
- større potentiale for fremtidig produktudvidelse.
Større tonnage betyder også større udstyrsinvesteringer, krav til gulvplads, fundamentplanlægning og understøttende infrastruktur. En 2000-tons maskine er ikke automatisk det mest økonomiske valg til mindre dele.
7. Tonnage er kun en del af SMC Press Selection
En almindelig købsfejl er kun at spørge: "Hvor meget koster en 1000-tons SMC-presse?"
To presser med samme nominelle kraft kan være meget forskellige i den faktiske produktionsegnethed.
Plade og bordstørrelse
Formen skal fysisk passe på pressen og stadig efterlade tilstrækkelig plads til montering, klemmer, varmeforbindelser, ejektorsystemer og vedligeholdelsesadgang.
Dagslys
Tilgængeligt dagslys skal imødekomme formhøjde, fjernelse af dele, krav til lastning og enhver robot- eller automatiseringsafstand.
Slagtilfælde
Slagtilfælde requirements depend on mold construction, part depth, loading method, ejector design and part-removal method.
Skimmelvægt
Store SMC-forme kan være meget tunge. Den bevægelige plade, pressestrukturen og formskiftesystemet bør evalueres i henhold til den faktiske værktøjsvægt.
Lukke- og støbehastighed
SMC-kompressionsstøbning kræver almindeligvis hurtig tilgang efterfulgt af kontrolleret langsom kompression for at tillade materiale at flyde gennem formen før hærdning.
Tryk og positionskontrol betyder så meget som tonnage
En presse kan have nok nominel tonnage, men stadig producere ustabile dele, hvis dens bevægelse og trykstyring ikke kan gentages.
Vigtige kontrolpunkter omfatter:
- hurtig tilgangshastighed;
- langsom støbningshastighed;
- hastighedsovergangsposition;
- trykopbygningshastighed;
- spidsstøbningstryk;
- holde-tryk stabilitet;
- ram position repeterbarhed;
- kontrolleret dekompression;
- åbningssekvens;
- registrering af cyklusdata.
For SMC-produktion skal den komplette cyklus betragtes som:
Position → Hastighed → Trykopbygning → Holdetryk → Hærdning → Dekompression → Åbning
8. Overdimensioner ikke pressen uden en grund
Mere tonnage er ikke automatisk bedre.
Overdimensioneret presse
Kan øge indkøbsomkostninger, gulvplads, installeret strøm, fundamentkrav og vedligeholdelsesomkostninger.
Underdimensioneret presse
Kan mangle trykmargin, begrænse fremtidige støbeforme og tvinge maskinen til konstant at arbejde tæt på maksimal kapacitet.
Presse i korrekt størrelse
Giver tilstrækkelig procesreserve og undgår unødvendige kapital- og infrastrukturomkostninger.
9. Praktisk SMC Press Selection Checklist
| Parameter | Hvorfor det betyder noget |
| Færdig del Dimensioner | Definerer generel komponentstørrelse |
| Projekteret støbningsområde | Grundlæggende input til kraftberegning |
| Påkrævet støbetryk | Bestemmer nødvendig pressekraft |
| SMC-formulering | Påvirker materialeflow og procestryk |
| Formlængde og -bredde | Bestemmer de nødvendige pladedimensioner |
| Formhøjde | Påvirker påkrævet dagslys |
| Skimmelvægt | Påvirker struktur og skimmelhåndtering |
| Del Dybde | Påvirker slagtilfældebehov |
| Opladningsdækning | Påvirker flowafstanden |
| Målcyklustid | Påvirker krav til hastighed og produktivitet |
| Årlig bind | Påvirker automatiseringskravene |
| Fremtidige produkter | Bestemmer nyttig reservekapacitet |
10. Hvilken SMC-presse skal du vælge?
Vælg 500 Ton Hvornår
Påkrævet kraft, projekteret areal og formdimensioner er relativt begrænsede, og fremtidige ekspansionskrav er beskedne.
Vælg 1000 Ton Hvornår
Du har brug for et bredere produktionsområde, større forme eller betydeligt mere kompressionskraft, mens du forbliver i en udstyrskategori med middel kapacitet.
Vælg 2000 Ton Hvornår
Store projicerede områder, tunge forme, store paneler eller højere krav til støbekraft retfærdiggør udstyr med stor kapacitet.
Det er ikke faste grænser. Den faktiske del og værktøj skal altid beregnes, før pressestørrelsen færdiggøres.
Anbefalet SMC Press Selection Process
1
Bestem det forventede støbeområde Beregn det effektive projicerede areal af delen eller det samlede hulrumsareal. 2
Bekræft påkrævet støbetryk Brug valideret materiale og procesinformation frem for en vilkårlig trykværdi. 3
Beregn teoretisk kraft Multiplicer det projicerede område med det nødvendige støbetryk. 4
Tilføj Engineering Margin Overvej formgeometri, ujævn belastning, procesvariation og fremtidige produktionskrav. 5
Bekræft pladens størrelse Bekræft, at den komplette form kan installeres og serviceres korrekt. 6
Bekræft slagtilfælde, dagslys og skimmelvægt Kontroller kravene til fysisk værktøj og delefjernelse. 7
Tjek proceskontrol Bekræft lukkehastighed, trykkontrol, positionskontrol, repeterbarhed og målcyklustid. SMC Hydraulic Press Solutions fra Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. udvikler hydrauliske pressesystemer til SMC, BMC og kompressionsformningsapplikationer.
I stedet for kun at vælge udstyr efter en nominel vurdering, såsom 500T, 1000T eller 2000T, bør pressekonfigurationen evalueres omkring den faktiske støbte del, form og produktionsproces.
Til indledende udstyrsevaluering inkluderer nyttige oplysninger deldimensioner, projekteret areal, SMC-materiale, påkrævet formtryk, formstørrelse og -vægt, påkrævet slaglængde og dagslys, målcyklustid, produktionskapacitet og automatiseringskrav.
Disse parametre hjælper med at bestemme den passende pressetonnage, pladestørrelse, slaglængde, hydraulisk konfiguration, processtyringssystem og automationsløsning .
Besøg wuxipd.com for mere information om tilpassede SMC-formpresser.
Ofte stillede spørgsmål
Er en 2000-tons SMC-presse altid bedre end en 1000-tons-presse?
Nej. En 2000-tons presse giver mere maksimal kraft, men den korrekte maskine afhænger af det projekterede støbeareal, procestryk, støbeformens størrelse, slaglængde, dagslys, produktionsvolumen og fremtidige produktkrav.
Hvordan beregner jeg den nødvendige tonnage til SMC-støbning?
Start med det grundlæggende forhold: påkrævet kraft er lig med det projicerede støbeareal ganget med påkrævet støbetryk. Resultatet bør derefter evalueres med en passende ingeniørmargin.
Kan jeg bruge en 500-tons presse til SMC-dele til biler?
Ja, potentielt. Udtrykket "bildel" bestemmer ikke pressetonnage. Det faktiske projekterede areal, påkrævet tryk, formstørrelse og proceskrav skal beregnes.
Hvor meget areal kan en 1000 tons SMC presse støbe?
Der er ingen enkelt fast værdi, fordi støbetrykket varierer. Ved et illustrativt tryk på 10 MPa svarer 1000 metrisk tons-kraft teoretisk til ca. 0,98 m² projekteret areal før ingeniørmargin.
Hvad sker der, hvis en SMC-presse er for lille?
Processen kan mangle tilstrækkelig kraft eller driftsmargin og kan begrænse større fremtidige forme. I nogle processer kan dette bidrage til dårlig fyldning eller utilstrækkelig komprimering.
Udover tonnage, hvad skal jeg sammenligne mellem SMC-presser?
Sammenlign pladestørrelse, dagslys, slaglængde, støbekapacitet, lukkehastighed, støbehastighed, tryknøjagtighed, positionsrepeterbarhed, pladeparallelisme, automatiseringsgrænseflader og procesdataregistreringsevne.
Skal jeg købe ekstra tonnage til fremtidig produktion?
En rimelig reserve kan være nyttig, når fremtidige produkter er kendt, men overdreven overdimensionering øger udstyr og infrastrukturomkostninger. Fremtidige formdimensioner og forventede procestryk bør evalueres først.


