


Fremstillingen af en SMC-del slutter ikke, når formpressen åbner. De fleste støbte komponenter kræver stadig kantbeskæring, hulbearbejdning, flashfjernelse, udskæringer eller dimensionsmæssig efterbehandling før samling.
Trimningsmetoden kan direkte påvirke dimensionsnøjagtighed, kantkvalitet, cyklustid, værktøjsforbrug, støvgenerering og i sidste ende prisen pr. færdig komponent.
Til bilpaneler, elektriske kabinetter, batterikomponenter, apparatdele og andre kompressionsstøbte produkter vælger producenter almindeligvis mellem CNC-ruting, slibende vandstråleskæring, matricetrimning, savning eller slibning, manuel trimning og, i udvalgte applikationer, laserskæring.
Der er ingen enkelt bedste metode for hver SMC-komponent. Det korrekte valg afhænger af delens geometri, SMC-formulering, vægtykkelse, produktionsvolumen, tolerancekrav, efterbehandling og det nødvendige automatiseringsniveau.
Sådan vælger du en SMC-deltrimningsmetode
En praktisk trimningsbeslutning bør begynde med fem spørgsmål:
- Hvad er den årlige produktionsmængde?
- Hvor kompleks er trimkonturen?
- Hvilken dimensionstolerance kræves?
- Hvor tykt og slibende er SMC-materialet?
- Vil trimningsprocessen være manuel, CNC-baseret eller integreret i en automatiseret produktionscelle?
For prototyper og små produktionsserier undgår fleksible processer såsom CNC-routing og vandstråleskæring normalt omkostningerne ved dedikeret trimværktøj. For stabil, højvolumen bilproduktion kan trimning af matrice retfærdiggøre en meget større initial værktøjsinvestering på grund af dens korte cyklustid.
CNC-routing indtager midtvejen. Den er programmerbar, velegnet til huller og komplekse profiler og kan indbygges i robot- eller automatiske produktionsceller.
| Trimningsmetode | Typisk anvendelse | Produktionsvolumen | Fleksibilitet | Nøjagtighedspotentiale | Indledende værktøjsomkostninger |
|---|---|---|---|---|---|
| CNC routing | Komplekse konturer, huller, slidser | Lav til høj | Høj | Høj | Medium |
| Slibende vandstråle | Tykke eller svære kompositprofiler | Lav til medium | Meget høj | Høj | Medium |
| Die/pressetrimning | Repeterende produktionsdele | Høj | Lav | Høj after tooling validation | Høj |
| Sav / slibende skæring | Lige eller enkle kanter | Lav til medium | Medium | Medium | Lav |
| Manuel trimning | Prototype, reparation, sekundær efterbehandling | Lav | Meget høj | Operatørafhængig | Lav |
| Laserskæring | Udvalgte tynde eller specielle kompositapplikationer | Ansøgningsafhængig | Høj | Potentielt højt | Høj |
Eksempel 1: Udvendig komponent til højvolumen biler
Overvej et SMC-autopanel, der produceres med 60.000 styk om året med et stabilt design og en gentagelig trimlinje.
En dedikeret stanseoperation eller højautomatiseret CNC trimningscelle kan give bedre økonomi end gentagne gange at bearbejde hver kant på en maskine til generelle formål.
Den større værktøjsinvestering er fordelt på titusindvis af dele.
Eksempel 2: Indkapsling til lavvolumenenergiudstyr
Overvej nu et SMC-kabinet, der kun produceres på 2.000 styk årligt, med flere produktstørrelser og regelmæssige tekniske ændringer.
En CNC-fræser eller vandstrålesystem er normalt nemmere at omprogrammere end en dedikeret trimmematrice.
En hybrid proces kan også give mening. Vandstråleskæring kan fjerne store sektioner hurtigt, efterfulgt af CNC-ruting af monteringshuller, kritiske grænseflader og højtolerancefunktioner.
CNC-routing, vandstråle, trimning og andre metoder
SMC indeholder armering, harpiks og ofte mineralske fyldstoffer. Disse ingredienser gør materialet meget anderledes end bearbejdning af aluminium eller ufyldte termoplaster.
Glasfibre, kulfibre og fyldstoffer kan fremskynde værktøjsslid. Publicerede bearbejdningsstudier på SMC har vist, at skærekræfterne stiger, når værktøjet slides, hvilket betyder, at værktøjets tilstand skal behandles som en procesvariabel i stedet for blot at vente på synlig værktøjsfejl.
CNC-routing
CNC routing er en af de mest alsidige løsninger til SMC trimning.
Det kan behandle:
- ydre konturer;
- huller og åbninger;
- slots;
- monteringsfunktioner;
- kant efterbehandling;
- flere delvarianter ved hjælp af forskellige CNC-programmer.
Til indledende procesudvikling kan producenter evaluere spindelhastigheder i ca. 12.000-24.000 omdr./min. med passende kompositskæreværktøjer med lille diameter. Fødningshastigheder kan begynde omkring 1-6 m/min og derefter optimeres gennem skæreforsøg.
Disse tal er udgangspunkter for procesudvikling, ikke universelle indstillinger.
De endelige parametre afhænger af fiberbelastning, fyldstofindhold, tykkelse, skæregeometri, værktøjsdiameter, spindelstivhed, fiksturstivhed, påkrævet kantfinish og ekstraktionsydelse.
Hårdmetalværktøj kan bruges til mange applikationer, mens diamantbelagte eller PCD-værktøjer kan evalueres, hvor slibende slid bliver en stor produktionsomkostning.
En nyttig værktøjsændringsstrategi er ikke blot:
Udskift fræseren efter X dele.
Overvåg i stedet:
- akkumuleret skærelængde;
- spindel belastning;
- skærekraft, hvis tilgængelig;
- kant ruhed;
- grat eller fiberudbrud;
- dimensionsdrift.
Værktøjet bør ændres, når den målbare kvalitetsforringelse begynder, i stedet for i henhold til en vilkårlig universel deltælling.
Slibende vandstråleskæring
Slibende vandstrålebearbejdning fjerner materiale uden at skabe den samme varmepåvirkede zone forbundet med termisk skæring.
Det er derfor attraktivt for kompositkomponenter, hvor det er vigtigt at minimere termiske skader.
Typiske procesudviklingsvariabler omfatter:
- vandtryk;
- slibende strømningshastighed;
- slibende partikelstørrelse;
- dyse diameter;
- stand-off afstand;
- travers hastighed;
- piercing strategi.
Industrielle systemer kan fungere i omtrent 250-400 MPa trykområdet, med granat-slibemidler, såsom ca. 80 mesh, der ofte bruges som udgangspunkt for procesforsøg.
En forøgelse af gennemløbshastigheden blot for at forkorte cyklustiden kan dog øge snittet tilspidsning eller reducere den lavere kantkvalitet.
Forskning, der involverer slibende vandstråletrimning af hakkede fibre SMC har vist, at egnede driftsforhold kan producere relativt ensartede overflader med begrænset fiberudtræk.
Die eller Press Trimning
Trimning af matricer er særligt attraktivt, når:
- produktionsvolumen er høj;
- delens geometri er stabil;
- trim linjer gentages fra del til del;
- kort takttid er vigtig.
Trimmeværktøjet skal være designet omkring den faktiske støbte komponent i stedet for den nominelle CAD-geometri alene.
Skimmelsvamp, tilbagespring, delskævhed, tykkelsesvariation og positioneringsrepeterbarhed påvirker alle den endelige trimningsnøjagtighed.
Påkrævet pressekraft skal beregnes ud fra den samlede skæreomkreds, materialetykkelse, effektiv forskydningsmodstand, antallet af samtidige trimningsfunktioner og en passende teknisk sikkerhedsfaktor.
Af denne grund ville det være vildledende at angive, at hver SMC-komponent har brug for en specifik fast trimningstonnage.
Den største ulempe ved trimning af matrice er investering i værktøj. Hvis komponentdesignet ændres ofte, kan modifikation eller udskiftning af trim-matricen eliminere meget af den økonomiske fordel.
Laserskæring
Laserskæring tilbyder hurtig berøringsfri bevægelse og fleksibel CNC-programmering, men det bør ikke automatisk betragtes som den foretrukne løsning til SMC.
Termohærdede harpiksmatricer og forstærkende fibre reagerer forskelligt på koncentreret termisk energi. Afhængigt af materialeformuleringen og laserforholdene omfatter potentielle problemer:
- matrix nedbrydning;
- misfarvning;
- karboniserede kanter;
- generering af røg;
- varmepåvirkede zoner;
- ændringer i bindingsoverflader.
Af denne grund bør laserparametre såsom effekt, brændpunktsposition, hjælpegas, scanningshastighed og antal gennemløb udvikles gennem kupontest med den faktiske SMC-formulering.
For mange konventionelle glasfiber SMC-komponenter er routing, vandstråle eller mekanisk trimning lettere at kvalificere.
Eksempel: Trimning af en 200 × 300 × 3,5 mm SMC-del
Overvej en forenklet kabinetkomponent med følgende krav:
- Delstørrelse: 200 × 300 mm
- Tykkelse: 3,5 mm
- Cirka trimbane: 1.000 mm
- Nødvendig tolerance: ±0,30 mm
- Årligt volumen: 40.000 dele
- Flere borede monteringshuller
For CNC-routing kan bearbejdningstiden estimeres som:
Skæretid = værktøjsbanelængde ÷ effektiv tilspænding
Hvis en effektiv programmeret tilspænding på 3 m/min er valideret:
1,0 m ÷ 3 m/min ≈ 20 sekunder
Dette betyder ikke, at den komplette delcyklus er 20 sekunder.
Produktionsberegningen skal også indeholde:
- læsning af robot eller operatør;
- del placering;
- værktøj tilgang og tilbagetrækning;
- hul bearbejdning;
- aflæsning;
- fjernelse af støv;
- værktøjsændringer;
- kontrolgodtgørelse.
Hvis læsning, positionering, boring, routing og aflæsning resulterer i en 50-sekunders total cyklus, skal dette tal – ikke den teoretiske skæretid – bruges til kapacitetsplanlægning.
For 40.000 stabile dele pr. år bør en producent derefter sammenligne de årlige bearbejdningsomkostninger med de amortiserede omkostninger og kortere takttid for dedikeret matricetrimning.
Det er den rigtige måde at sammenligne processer på økonomisk.
Fixturering og automatiserede SMC-trimningsceller
Nøjagtigt skæreudstyr kan ikke kompensere for dårligt arbejde.
SMC-dele kan indeholde buede overflader, variable vægtykkelser, støbte ribber og resterende forvrængning. For stor spændekraft kan deformere delen under bearbejdning og forårsage dimensionsfejl, efter at den er frigivet.
Almindelige armaturer inkluderer:
Vakuum armaturer
Vakuumarmaturer giver fordelt holdekraft og hurtig belastning, især for store skalformede komponenter.
De er effektive, når der er tilstrækkeligt tætningsareal til rådighed.
Mekanisk fastspænding
Mekaniske klemmer giver stærkere positiv fastholdelse, men bør placeres uden for kritiske kosmetiske overflader eller måleoverflader.
Påføring af for stort klemtryk på ikke-understøttede SMC-vægge kan midlertidigt forvrænge komponenten.
Lokaliseringsstifter og dedikerede reder
Et produktionsarmatur kombinerer ofte en konturbo med lokaliseringsstifter og udvalgte klemmer.
En 3-2-1 datum-strategi kan bruges, hvor det er relevant, til at etablere et repeterbart maskinkoordinatsystem, mens unødvendig overbelastning undgås.
Fixturen skal give plads under trimningsbanen, så fræseren ikke kommer i kontakt med fiksturen.
En robust automatiseret sekvens kan se sådan ud:
SMC kompressionspresse → Robotisk afstøbning → Køling/stabilisering → Delpositionering → CNC eller robottrimning → Boring → Støvfjernelse → Inspektion
Automatisering kan også omfatte:
- lastning og losning af robotter;
- automatisk værktøjsskift;
- vakuum overvågning;
- sensorer til bekræftelse af armaturet;
- visionsbaseret orientering;
- spindel-belastning overvågning;
- tællere for værktøjslevetid;
- sikkerhedslåse.
For producenter, der vurderer en automatiseret trimningscelle, bør ROI beregnes ud fra samlet arbejdskraftreduktion, takttidsforbedring, skrotreduktion, værktøjsforbrug, oppetid, vedligeholdelse og produktionsvolumen – ikke alene robotkøbsprisen.
Støvkontrol, arbejdssikkerhed og affaldshåndtering
Mekanisk trimning af hærdet SMC kan generere fine partikler indeholdende hærdet harpiks, forstærkningsfibre og mineralske fyldstoffer.
Den nøjagtige fareprofil afhænger af SMC-formuleringen, så materialeleverandørens sikkerhedsdatablad bør altid gennemgås, før udsugningssystemet designes.
Den første prioritet bør være at kontrollere forurening ved kilden.
For CNC-routing betyder dette almindeligvis:
udsugning på værktøjsniveau eller lukket trimningscelle → kanaler → støvopsamlingssystem
Til slibning og slibende efterbehandling skal emhætter placeres så tæt som praktisk muligt på det punkt, hvor der dannes støv.
Hvor åndedrætsværn er påkrævet, skal valg af åndedrætsværn baseres på den identificerede forurening og målte eksponering i stedet for automatisk at tildele den samme maske til hver operation.
Særlig opmærksomhed er påkrævet, hvis SMC-formuleringen indeholder krystallinsk silica. I USA definerer OSHA's generelle industristandard for respirabel krystallinsk silica et aktionsniveau på 25 μg/m³ og en tilladt eksponeringsgrænse på 50 μg/m³ som en 8-timers TWA.
Styren bør også vurderes, hvor det er relevant for det specifikke harpikssystem eller -proces. Det bør ikke antages, at bearbejdning af hver fuldt hærdet SMC-komponent skaber den samme styreneksponering.
Indsamlet trimaffald skal holdes indesluttet og adskilt fra almindeligt produktionsaffald. Faciliteter bør bestemme bortskaffelses- eller genbrugsmuligheder i henhold til materialesammensætning, lokale affaldsregler, forurening og mulighederne hos tilgængelige genbrugsentreprenører.
Inspektion og Post-Trim Finishing
En trimmet komponent bør evalueres ved hjælp af kriterier forbundet med dens faktiske funktion.
Typiske inspektionsmetoder omfatter:
- digitale skydelære til enkle dimensioner;
- go/no-go målere til gentagen produktion;
- profil måling;
- optisk inspektion;
- 3D-scanning;
- koordinere målemaskiner til kritisk geometri.
En inspektionsplan kan definere:
| Feature | Eksempel kontrol |
|---|---|
| Samlet trimmet dimension | Tegningstolerance |
| Monteringshulsposition | Positionstolerance fra datum |
| Kantbrud | Maksimal tilladt visuel eller dimensionel grænse |
| Grater / løse fibre | Ingen forstyrrelse af montering |
| Kant radius | Tegning eller kundekrav |
| Kosmetisk kant | Godkendt referenceprøve |
Kravene bør komme fra komponenttegningen og kundespecifikationen i stedet for at bruge en universel SMC-kantkvalitetsstandard.
Efter trimning kan dele kræve børstning, slibning, lokal afgratning, støvfjernelse, belægningsforberedelse eller kantforsegling.
Hvis der opstår overdreven fiberudbrud, kan det blot ved at tilføje en manuel slibeoperation skjule symptomet uden at løse processen.
Producenten bør undersøge:
- slidt værktøj;
- forkert fremføring eller spindelhastighed;
- utilstrækkelig armaturstøtte;
- vibrationer;
- dårlig entry- eller exitstrategi;
- inkonsekvent støbt geometri.
Hvilken SMC trimningsmetode er mere økonomisk?
Den laveste maskintimeomkostning giver ikke nødvendigvis den laveste delomkostning.
En nyttig sammenligning bør omfatte:
Omkostninger pr. accepteret del = maskinomkostninger arbejdskraft værktøjsudstyr amortisering trim-die amortisering forbrugsstoffer vedligeholdelse skrot efterarbejde
CNC-routing giver normalt en attraktiv balance mellem fleksibilitet og nøjagtighed.
Waterjet er nyttig til fleksibel ikke-termisk skæring og vanskelige geometrier.
Dedikeret stansning bliver mere og mere attraktiv, når den årlige volumen er høj, og komponentdesignet er stabilt.
Manuel trimning forbliver nyttig til prototyper og efterbearbejdning, men bliver svær at kontrollere, efterhånden som produktionsvolumen vokser.
Laserskæring bør kun evalueres efter bekræftelse af, at den faktiske SMC-formulering kan opfylde kravene til termisk skade og kantkvalitet.
For mange produktionslinjer er den bedste løsning ikke én proces, men en kombination af støbning, automatiseret håndtering, trimning, boring, rengøring og inspektion.
Planlægning af en SMC produktionslinje
Trimningskrav bør ideelt set overvejes, før kompressionsstøbelinjen færdiggøres.
Delgeometri, forventet skævhed, datumplaceringer, flashposition, produktionstakttid, robottilgængelighed og downstream-bearbejdningskrav kan alle påvirke presse- og automatiseringsplanlægning.
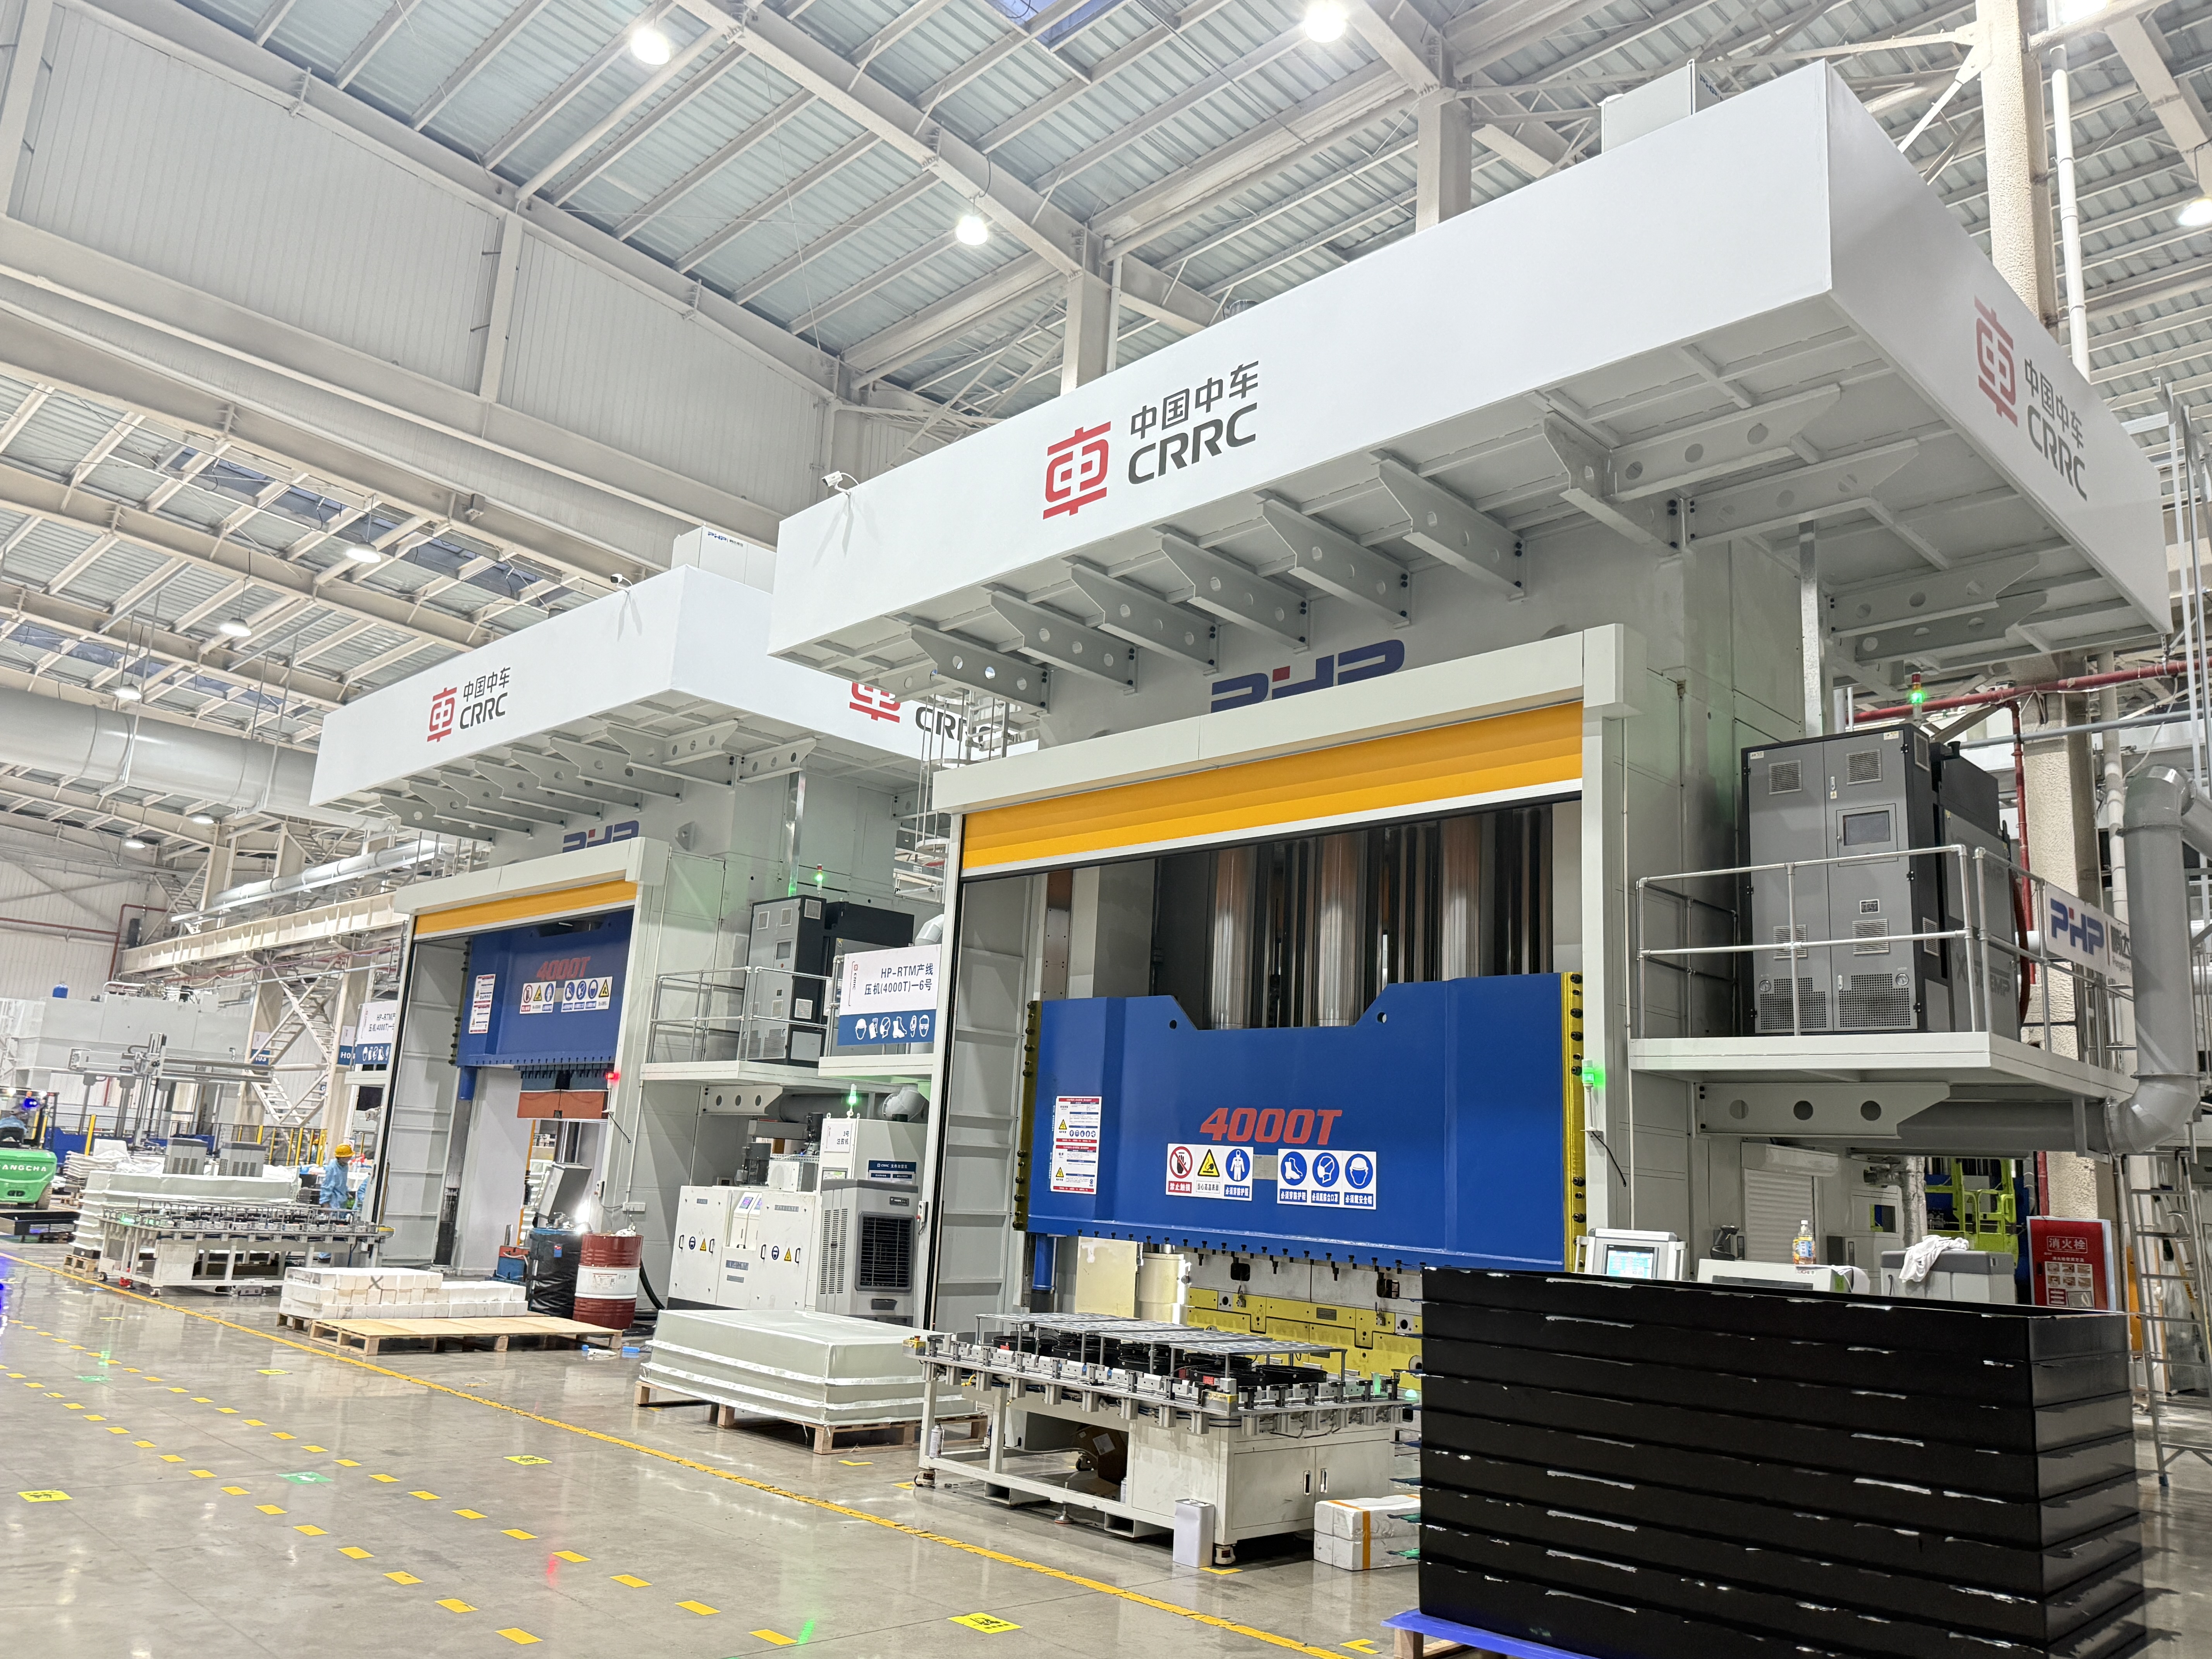
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. fokuserer på SMC-kompressionsstøbningsudstyr og produktionsløsninger til industrielle kompositkomponenter.
Ved evaluering af et nyt SMC-projekt hjælper følgende oplysninger ingeniører med at udvikle et mere praktisk produktionskoncept:
- SMC del tegning eller 3D model;
- materiale formulering;
- maksimale komponentdimensioner;
- del vægt og tykkelse;
- nødvendig støbekraft;
- årlig produktionsvolumen;
- mål cyklus tid;
- dimensionel tolerance;
- krav til trimning og boring;
- ønsket automatiseringsniveau.
At overveje støbe- og efterstøbningsoperationer sammen kan hjælpe med at undgå at skabe en hurtig støbeproces, der blot flytter produktionsflaskehalsen nedstrøms.
FAQ
Hvordan vælger jeg den bedste trimningsmetode til en SMC-del?
Start med årlig volumen, geometri, tykkelse, tolerance, materialeformulering og tilladt værktøjsinvestering. CNC-ruting giver høj fleksibilitet, vandstråle undgår termisk skæring, og dedikeret formtrimning er ofte attraktivt for stabile produkter med høj volumen.
Hvilke CNC-indstillinger skal bruges til SMC-routing?
Der er ingen universel indstilling. Spindelhastighed, fremføring, fræserdiameter, rilledesign, værktøjsmateriale og skæreretning bør etableres gennem forsøg med den faktiske SMC. Værktøjsslid bør overvåges, da det kan påvirke både skærekraft og kantkvalitet.
Kan SMC dele laserskæres?
Nogle SMC-formuleringer kan laserbehandles, men termisk nedbrydning, misfarvning, dampe og varmepåvirkede kanter skal evalueres. Mekanisk fræsning eller vandstråleskæring er ofte lettere at kvalificere til konventionelle SMC-komponenter.
Hvordan kan bevægelse forhindres under højhastighedsruter?
Brug gentagne henføringspunkter, tilstrækkelig støtte, vakuumzoner eller korrekt placerede klemmer og frigang rundt om skærebanen. Undgå at klemme komponenten på en måde, der midlertidigt deformerer den.
Hvordan skal SMC trimmestøv kontrolleres?
Opfang støv så tæt på skærepunktet som praktisk muligt ved hjælp af værktøjsudsugning eller en lukket trimningscelle forbundet til et passende støvopsamlingssystem. Eksponeringsvurdering og valg af PPE bør baseres på den faktiske SMC-sammensætning og målte arbejdspladsforhold.
Hvordan sammenlignes omkostningerne til CNC-ruting og trimning af matrice?
CNC har lavere dedikerede værktøjsomkostninger og er lettere at omprogrammere, mens trimning af matricer kræver mere indledende værktøj, men kan levere meget kortere gentagelsescyklusser. Årlig volumen, produktlevetid, designændringshyppighed, arbejdskraft, værktøjsslid og skrot skal alle inkluderes i sammenligningen.


