


Sheet Molding Compound (SMC) er blevet et vigtigt kompositmateriale for bilproducenter, der søger letvægtskonstruktion, korrosionsbestandighed, delintegration og repeterbar højvolumenproduktion. Men vellykket fremstilling af SMC til biler afhænger af meget mere end at placere materiale i en opvarmet form. Materialetilstand, ladningsdesign, støbetemperatur, presselukningsprofil, støbetryk, hærdetid, værktøjsnøjagtighed og kvalitetskontrol arbejder alt sammen som et produktionssystem.
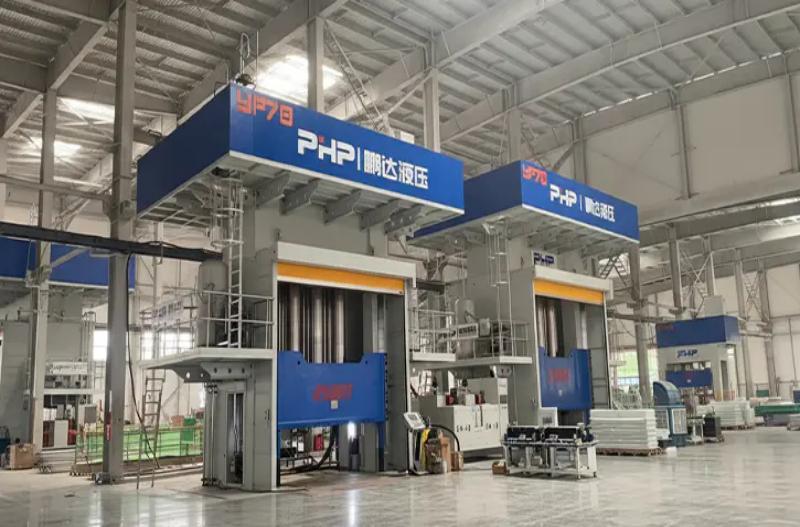
For automotive OEM'er, Tier-1-leverandører og kompositstøbevirksomheder er det vigtigt at forstå hele SMC-fremstillingsprocessen for autodele, når du planlægger en ny produktionslinje eller vælger en hydraulisk presse. Denne vejledning forklarer processen fra materialeforberedelse til inspektion af færdige dele, med særlig opmærksomhed på presse- og støbeparametre, der påvirker kvalitet, cyklustid og produktionskonsistens.
1. Fra SMC-ark til færdig bildel: Den komplette fremstillingsproces
Automotive SMC ankommer generelt til støbeanlægget som modnet plademateriale beskyttet af bærefilm. I modsætning til sprøjtestøbning, hvor pellets smeltes og sprøjtes gennem et løbesystem, begynder SMC-kompressionsstøbning med en forudbestemt mængde og arrangement af plademateriale kendt som opladning .
Materialeforberedelse og ladningsdesign
SMC pladen konditioneres først efter materialeleverandørens anbefalinger. Operatører eller automatiserede skæresystemer fjerner derefter bærefilmen, skærer arkene i de nødvendige former og vejer dem for at opnå den specificerede ladningsmasse.
Opladningsplacering er kritisk. Materialet dækker ikke altid hele støbeformens hulrum før presning. I stedet kan ladningen kun optage en del af det projicerede hulrumsområde, således at materialet flyder under kompression. Den optimale dækning afhænger af delens geometri, fiberindhold, ribber, fremspring, vægtykkelse, overfladekrav og den acceptable retning af fiberstrømmen.
Formpåfyldning og tryklukning
Den forberedte ladning anbringes i den opvarmede nederste form. Afhængigt af produktionsvolumen kan lastning være manuel eller udføres af robotter og automatiserede håndteringssystemer.
Pressen følger derefter en kontrolleret lukkeprofil i stedet for blot at bevæge sig fra åben til lukket med én hastighed. En praktisk SMC-sekvens inkluderer almindeligvis:
- hurtig tilgang til at reducere ikke-produktiv tid;
- kontrolleret kontakt med SMC-ladningen;
- langsom støbningslukning for at kontrollere materialestrømmen;
- trykopbygning, når hulrummet nærmer sig den endelige tykkelse;
- tryk, mens den termohærdende harpiks hærder; og
- kontrolleret trykudløsning efterfulgt af formåbning.
Denne flertrins bevægelsesprofil er især vigtig for store bilkomponenter, fordi ukontrolleret lukning kan flytte fibrene for meget, fange luft, skabe flash eller producere ujævn fyldning.
Automotive applikationer
SMC er velegnet til både passager- og erhvervskøretøjskomponenter, hvor støbning med store arealer, korrosionsbestandighed, elektrisk isolering, dimensionsstabilitet eller letvægtsdesign er værdifuldt. Typiske anvendelser kan omfatte udvendige karrosseripaneler, undervognsskjolde, front-end-strukturer, batteridæksler og kabinetter, strukturelle paneler, elektriske huse, indvendige understøtninger og kommercielle køretøjers karosserikomponenter.
2. Automotive SMC-materialer og deres indflydelse på støbning
SMC er ikke et enkelt standardiseret materiale. Bilkvaliteter kan variere betydeligt i harpikskemi, glasfiberforstærkning, mineralfyldstof, krympekontroltilsætningsstoffer, hærdningssystem, pigmentering og andre forarbejdningsadditiver.
En konventionel formulering kan anvende en umættet polyesterbaseret termohærdende matrix forstærket med hakket glasfiber. Andre harpikssystemer kan vælges, når kemisk resistens, temperaturydelse, flammeadfærd, elektriske egenskaber eller andre anvendelsesspecifikke krav bliver vigtigere.
| Materiale Variabel | Hovedfunktion | Effekt på kompressionsstøbning |
| Harpiks system | Danner den termohærdende matrix | Påvirker viskositet, hærdetemperatur, hærdehastighed og endelig ydeevne |
| Glasfiberindhold | Giver forstærkning | Højere forstærkning kan øge strømningsmodstanden og den nødvendige støbekraft |
| Fiberlængde | Påvirker mekanisk adfærd | Påvirker flow-orientering, styrke og udfyldningsadfærd |
| Mineralske fyldstoffer | Ændre omkostninger, svind og dimensionsadfærd | Påvirker tæthed, viskositet, overfladefinish og formfyldning |
| Lavprofilerede additiver | Kontroller støbekrympning | Kan forbedre overfladekvaliteten og dimensionsstabiliteten |
| Materiel modenhed | Etablerer passende pladekonsistens | Påvirker direkte håndtering, viskositet og flow repeterbarhed |
| Opladningstemperatur | Bestemmer startbehandlingstilstand | Kan påvirke initial viskositet og fyldningsadfærd |
Af denne grund bør en hydraulisk presse ikke konfigureres ud fra en generisk SMC-specifikation alene. Den valgte bilmaterialekvalitet bør evalueres sammen med formgeometri og produktionskrav.
3. Kompressionsstøbningsparametre og cyklustidsoptimering
Støbestadiet er det sted, hvor presseydelsen har den største indflydelse på SMC-produktionen i biler. Temperatur, tryk, position, hastighed og tid skal forblive tilstrækkeligt gentagelige fra cyklus til cyklus.
Skimmeltemperatur
Mange konventionelle SMC-systemer bruger opvarmede forme i ca 140-160°C rækkevidde. Dette bør behandles som en ingeniørstartregion snarere end en universel specifikation. Det faktiske sætpunkt afhænger af harpikskemi, initiatorsystem, deltykkelse, flowafstand og påkrævet overfladekvalitet.
Temperaturens ensartethed kan være lige så vigtig som den gennemsnitlige formtemperatur. Et varmere område kan begynde at hærde for tidligt, mens materialet stadig flyder andre steder, hvorimod et koldere område kan kræve længere hærdetid eller producere ufuldstændig hærdning.
Støbetryk og pressetonnage
Støbetrykket varierer også betydeligt. Mange konventionelle SMC-komponenter kan begynde procesudvikling inden for ca 3,5-10 MPa område, mens vanskelig fyldning, stærkt forstærkede materialer eller komplekse strukturelle dele kan kræve højere værdier, der nærmer sig eller overskrider 10-15 MPa .
Den påkrævede hydrauliske pressetonnage bør derfor primært beregnes ud fra det projekterede støbeareal og påkrævet hulrumstryk:
En ingeniørmargin bør så overvejes for materialevariation, ujævn belastning, flashfølsomhed, procesudvikling og fremtidige produktionskrav. Hvis du kun vælger en SMC-presse fra den færdige dels vægt, kan det føre til alvorlig underdimensionering.
Hærdning og tryk-hold tid
En trykholde- eller hærdningsperiode på ca 60-180 sekunder kan være en nyttig foreløbig reference til mange automotive-type SMC-applikationer, selvom tykkere komponenter og visse formuleringer kan kræve længere cyklusser.
At forsøge at reducere cyklustiden blot ved at hæve formtemperaturen er risikabelt. Hvis overfladen begynder at hærde, før ladningen er flydt helt, kan der opstå korte skud, svejselinjer, dårlig ribbefyldning eller overfladedefekter.
Hvor cyklustidsforbedringer normalt kommer fra
- reduktion af unødvendig pressetilgang og returtid;
- optimering af overgangen mellem positionskontrol og trykkontrol;
- forbedring af ensartetheden af formopvarmning;
- stabilisering af ladningsvægt og placering;
- ved hjælp af automatisk skæring, lastning og losning;
- optimering af det materialespecifikke hærdningsvindue;
- brug af parallel trimning eller nedstrømsoperationer; og
- registrering af cykluskurver for at identificere procesvariation.
Moderne servostyrede hydrauliske presser er særligt nyttige, hvor der kræves flere hastigheds- og tryktrin. Lukket sløjfestyring gør det muligt for maskinopskriften at definere tilgangshastighed, kontaktposition, støbehastighed, trykrampe, holdetryk, frigivelses- og returbevægelser uafhængigt.
4. Form- og pressedesign til SMC-dele til biler
Støbning af højvolumen til biler kræver, at formen og pressen fremstilles sammen. At have tilstrækkelig tonnage betyder ikke automatisk, at en presse kan betjene en bestemt SMC-form.
Vigtige tryk-til-form-matchende parametre omfatter:
- projekteret støbeområde til beregning af den nødvendige kraft;
- formens dimensioner til bestemmelse af pladens størrelse;
- lukket formhøjde til valg af maskine dagslys;
- nødvendig åbningsafstand til slagberegning;
- krav til deleudtræk til dagslys og automatiseringsfrihed;
- skimmelvægt til plade og strukturelt design;
- varmezoner for ensartet temperatur; og
- pladeparallelisme og stivhed for ensartet kavitetstykkelse.
For selve formen skal udluftning tillade indespærrede gasser og luft at undslippe under materialeflow. Flash-områder og overløbsområder bør konstrueres i overensstemmelse med materielle adfærd i stedet for at blive behandlet som en eftertanke. Dårlig udluftning kan bidrage til porøsitet, forbrændinger og ufuldstændig fyldning, mens uegnet overløbsdesign kan øge materialespild.
Store forme til biler bør også give stabil termisk fordeling. Layouter med varmekanaler eller elektriske varmelegemer bør minimere varme og kolde zoner på tværs af brede formoverflader. Indlæg, udkastere og lokale funktioner skal udformes, så de ikke forstyrrer materialestrømmen eller skaber ukontrolleret fiberorientering.
5. Kvalitetskontrol, defekter og bilkvalifikation
En SMC-produktionslinje til biler har brug for kvalitetskontrol på tre niveauer: kontrol af indgående materiale, overvågning af støbeprocesser og validering af færdige dele.
Procesovervågning
Produktionsregistreringer kan omfatte ladningsvægt, materialebatch, støbetemperatur, lukkeposition, støbehastighed, spidstryk, holdetryk, hærdetid og samlet cyklustid. Sporing af disse variabler hjælper producenter med at etablere et stabilt procesvindue og undersøge defekter ved hjælp af faktiske maskindata i stedet for operatørantagelser.
Typisk færdig-del inspektion
Afhængigt af komponent og kundespecifikation kan inspektion omfatte visuelle overfladetjek, dimensionsmåling, CMM-inspektion, tæthedstest, træk- eller bøjningstest, slagtest, vandabsorptionsevaluering, termisk analyse såsom DSC og udvalgte ikke-destruktive inspektionsmetoder for sikkerhedskritiske strukturer.
| Almindelig defekt | Mulige årsager | Typisk korrigerende retning |
| Porøsitet / hulrum | Indespærret luft, dårlig udluftning, uegnet lukkeprofil | Gennemgå ladeplacering, udluftning og hastighed for lukning af formen |
| Kort skud | Utilstrækkelig ladning, dårlig flow, for tidlig hærdning eller utilstrækkeligt tryk | Tjek ladevægt, temperatur, flowafstand og tryk |
| Overdreven flash | Overskydende ladning, for højt tryk eller værktøjstilstand | Gennemgå ladningsmasse, trykprofil og formtilstand |
| Warpage | Ujævn hærdning, termisk ubalance eller fiberorientering | Gennemgå temperaturfordeling, lademønster og kølestøtte |
| Overfladebølger | Materialeflow, krympning eller temperaturvariation | Optimer materialetilstand, værktøjstemperatur og flowprofil |
| Delaminering | Materialetilstand, indespærret luft eller utilstrækkelig konsolidering | Gennemgå materialehåndtering, ladelayout og støbetryk |
Dokumentation af bilkvalitet
For OEM- og Tier-1-programmer strækker delgodkendelse sig ud over en simpel dimensionsinspektion. Afhængigt af kunde- og forsyningskædeniveauet skal producenterne muligvis arbejde inden for et IATF 16949-baseret kvalitetsstyringssystem og supportkrav såsom APQP, PPAP, PFMEA, kontrolplaner, MSA, SPC, sporbarhed og proceskapacitetsundersøgelser.
Den nøjagtige kvalifikationspakke varierer efter OEM og kundespecifikke krav. Ford, General Motors, Stellantis, BMW, Volkswagen og andre bilproducenter kan opretholde deres egne yderligere krav, så produktions- og inspektionsplanen bør etableres ud fra den gældende kundespecifikation i stedet for at antage en tjekliste for universel godkendelse.
Fordele og begrænsninger ved SMC til bilfremstilling
SMC tilbyder flere fordele for bilkomponenter. Store og geometrisk komplekse dele kan ofte kompressionsstøbes i et enkelt værktøj, hvilket gør det muligt at integrere ribber, fremspring, monteringsfunktioner og andre funktioner i én komponent. Materialet giver også korrosionsbestandighed, elektrisk isolering og et gunstigt forhold mellem stivhed og vægt.
SMC er dog ikke automatisk den billigste løsning for alle dele. Presser med høj kapacitet og store opvarmede forme kræver betydelige initialinvesteringer. Materialeflow og fiberorientering skal styres omhyggeligt, overflader i udseendeklasse kræver strammere proceskontrol, og termohærdende kompositgenanvendelse er stadig mere kompliceret end omsmeltning af konventionel termoplast.
Den stærkeste business case opstår normalt, når komponentintegration, korrosionsbestandighed, letvægt, designfrihed og repeterbarhed i store mængder retfærdiggør værktøjs- og udstyrsinvesteringen.
Planlægger du en SMC-produktionslinje til biler?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. udvikler hydrauliske og servokontrollerede presseløsninger til SMC og andre kompositkompressionsstøbningsapplikationer.
For et nyt automotive SMC-projekt skal du sørge for deltegning, projekteret støbeareal, SMC-materialekvalitet, formdimensioner, formvægt, målcyklustid, årlig produktionsvolumen, påkrævet opvarmningsmetode og automatiseringskrav .
Disse input kan bruges til at evaluere passende pressetonnage, pladedimensioner, dagslys, slaglængde, formopvarmningskonfiguration, tryk- og positionskontrol, last-/losningsautomatisering og overordnet produktionslinjekonfiguration.
Kontakt Wuxi PengdaHZ for at diskutere dine krav til SMC-presse eller automatiseret kompositstøbelinje.
Ofte stillede spørgsmål
Hvilke materialer bruges normalt i bilindustrien SMC?
Automotive SMC består almindeligvis af et termohærdende harpikssystem, hakket glasfiberforstærkning, mineralske fyldstoffer, krympekontroltilsætningsstoffer, hærdemidler og forarbejdningsadditiver. Den nøjagtige formulering afhænger af strukturelle, overflade-, termiske, elektriske og kemiske resistenskrav.
Hvilken temperatur og tryk bruges til SMC-kompressionsstøbning til biler?
Mange konventionelle SMC-materialer bruger formtemperaturer omkring 140-160°C. Foreløbige støbetryk kan almindeligvis falde inden for omkring 3,5-10 MPa, mens vanskelige strukturelle dele kan kræve højere tryk. De endelige parametre bør altid baseres på den valgte materialeleverandørs anbefalinger og valideres ved formforsøg.
Hvordan beregner du den hydrauliske pressetonnage, der kræves til en SMC-autodel?
En foreløbig beregning multiplicerer det projekterede støbeareal med det nødvendige hulrumstryk. En passende ingeniørmargin tilføjes derefter i henhold til formdesign, materialevariation, hulrumsbelastning og produktionskrav.
Hvilke presseparametre har størst indflydelse på SMC-kvaliteten?
Vigtige variabler omfatter form-lukningshastighed, position-til-tryk-overgang, formningstryk, trykstabilitet, hærdetid, form-temperaturens ensartethed, pladeparallelisme og repeterbarhed mellem formningscyklusser.
Hvordan kan producenter reducere SMC automotive del cyklus tid?
Cyklustiden kan reduceres ved at forkorte ikke-produktive pressebevægelser, optimere det materialespecifikke hærdevindue, forbedre formopvarmning, automatisere ladningsforberedelse og håndtering, stabilisere ladningsplacering og flytte trimning eller sekundære operationer uden for støbestationen, hvor det er praktisk muligt.
Hvad er de mest almindelige SMC-støbningsfejl?
Almindelige problemer omfatter porøsitet, korte billeder, overdreven flash, overfladebølger, skævhed og delaminering. Diagnose bør tage hensyn til materialetilstand, ladningsdesign, formtemperatur, udluftning, pressens lukkehastighed, trykhistorie og hærdningsbetingelser sammen.
Hvilke kvalitetskrav gælder for SMC-komponenter til biler?
Kravene afhænger af OEM, Tier-1 kunde og komponent. Automotive programmer kan involvere IATF 16949 kvalitetssystemer sammen med APQP, PPAP, PFMEA, kontrolplaner, MSA, SPC, sporbarhed, kapacitetsundersøgelser og kundespecifik produkttestning.
Kan SMC produktionsskrot genanvendes?
SMC er en termohærdende komposit, så hærdet skrot kan ikke bare smeltes og omformes som en termoplast. Afhængigt af materialet og den regionale affaldsinfrastruktur kan mulighederne omfatte mekanisk størrelsesreduktion og genbrug som fyldstof, genvinding af cementindustrien, specialiserede kompositgenbrugsprocesser eller andre godkendte affaldshåndteringsruter. Producenter bør vurdere ruten i henhold til lokale regler og kunders krav til bæredygtighed.


